
কার্বাইড ব্লেডই মূলধারার পছন্দ।প্লাস্টিক ফিল্ম স্লিটিংউচ্চ কাঠিন্য, ক্ষয় প্রতিরোধ ক্ষমতা এবং দীর্ঘ পরিষেবা জীবনের কারণে শিল্পে এগুলোর ব্যাপক ব্যবহার রয়েছে। তবে, ক্রমাগত বিকশিত ফিল্ম উপকরণ এবং ক্রমবর্ধমান উচ্চ স্লিটিং প্রয়োজনীয়তার সম্মুখীন হয়ে, এগুলো এখনও বেশ কিছু গুরুতর চ্যালেঞ্জের মুখোমুখি হয়।
১. চলচ্চিত্রের উপাদানের বৈশিষ্ট্য সম্পর্কিত চ্যালেঞ্জসমূহ
১. WC-Co পাউডারের অপর্যাপ্ত সমসত্ত্বতা
আঠালো ভাব / রেজিন জমা হওয়া:
নির্দিষ্ট ধরণের প্লাস্টিক ফিল্ম (যেমন পিভিসি, ইভা, প্লাস্টিসাইজারযুক্ত ফিল্ম, বা গরম করলে সহজে গলে যায় এমন ফিল্ম) কাটার সময়, ফিল্মের গলিত অবশিষ্টাংশ বা স্থির বিদ্যুৎযুক্ত আবর্জনা ধীরে ধীরে ব্লেডের ধারালো প্রান্তে লেগে যেতে পারে।
এর ফলে একটি 'নির্মিত প্রান্ত' তৈরি হয়, যা কাটিং প্রান্তকে অমসৃণ করে তোলে এবং ফিল্মে স্ট্রিংগিং, বার বা এমনকি অনুদৈর্ঘ্য দাগ ও আঁচড়ের সৃষ্টি করে। গুরুতর ক্ষেত্রে, স্থানচ্যুত নির্মিত প্রান্তটি ফিল্ম এবং যন্ত্রপাতিকে দূষিত করতে পারে।

ফিল্মের সংবেদনশীলতা এবং দৃঢ়তা:
আধুনিক ফিল্মগুলো আরও পাতলা ও মজবুত হয়ে উঠছে (যেমন, উচ্চমানের প্যাকেজিং ফিল্ম, লিথিয়াম ব্যাটারি সেপারেটর ফিল্ম)। এগুলো খুব 'নাজুক' এবং কাটার ধারের তীক্ষ্ণতার প্রতি অত্যন্ত সংবেদনশীল। ধারের সামান্য আণুবীক্ষণিক ভোঁতাভাবও একটি 'পরিষ্কার' কাটে বাধা সৃষ্টি করতে পারে, যার ফলে ফিল্মটি 'ছিঁড়ে' বা 'চূর্ণ' হয়ে যায়।
চেরা প্রান্তের উপর ‘প্রজাপতির ডানার’ মতো আঁশ বা অমসৃণ অংশ তৈরি হয়, অথবা চেরা স্থানে ফিল্মটি প্রসারিত ও বিকৃত হয়ে যায়, যা পরবর্তী পেঁচানোর মসৃণতাকে প্রভাবিত করে।
বস্তুগত বৈচিত্র্য:
প্লাস্টিক ফিল্মের অনেক বৈচিত্র্য রয়েছে, যেমন নরম পিই (PE) এবং পিপি (PP) থেকে শুরু করে অপেক্ষাকৃত শক্ত পিইটি (PET) এবং পিআই (PI), এবং বিশুদ্ধ ফিলারবিহীন উপাদান থেকে শুরু করে ক্যালসিয়াম কার্বনেট, ট্যালক বা গ্লাস ফাইবারের মতো ফিলারযুক্ত কম্পোজিট ফিল্ম পর্যন্ত। বিভিন্ন উপাদানের জন্য ব্লেডের উপাদান, আবরণ এবং প্রান্তের জ্যামিতির ক্ষেত্রে সম্পূর্ণ ভিন্ন ভিন্ন প্রয়োজনীয়তা থাকে।
একটিমাত্র 'সর্বজনীন' ব্লেড দিয়ে সব ধরনের উপাদান কাটা কঠিন। ফিলারযুক্ত ফিল্ম কাটার সময়, এই ফিলারগুলো উচ্চ-শক্তির ঘর্ষণকারী পদার্থ হিসেবে কাজ করে, যা ব্লেডের ক্ষয়কে মারাত্মকভাবে বাড়িয়ে দেয়।
২. ব্লেডের নিজস্ব কর্মক্ষমতা সম্পর্কিত চ্যালেঞ্জসমূহ
কাটিং এজের ধার বজায় রাখা:
যদিও কার্বাইড ব্লেডের কাঠিন্য বেশি, এর প্রাথমিক প্রান্তের আণুবীক্ষণিক তীক্ষ্ণতা (যা প্রায়শই কাটিং এজ রেডিয়াস দ্বারা পরিমাপ করা হয়) উচ্চমানের স্টিলের সমতুল্য নাও হতে পারে। আরও গুরুত্বপূর্ণ বিষয় হলো, দীর্ঘ সময় ধরে উচ্চ-গতিতে স্লিটিং করার সময় এই চূড়ান্ত তীক্ষ্ণতা বজায় রাখাই সবচেয়ে বড় প্রযুক্তিগত চ্যালেঞ্জ।
ব্লেডের ধার ভোঁতা হয়ে যাওয়াই এর কাটার মান কমে যাওয়ার প্রধান কারণ। ধার ফিরিয়ে আনার জন্য ব্লেডগুলোকে ঘন ঘন খুলে পুনরায় ধার দিতে হয়, যার ফলে কাজের বিরতি বাড়ে এবং উৎপাদন দক্ষতা কমে যায়।
কাটিং এজের ক্ষুদ্র ভাঙন:
সিমেন্টেড কার্বাইডের প্রকৃতি হলো টাংস্টেন এবং কোবাল্টের মতো ধাতব গুঁড়োর সিন্টারিং, যার ফলে এর দৃঢ়তা তুলনামূলকভাবে কম হয়। স্লিটিংয়ের সময় যদি ফিল্ম স্প্লাইস, অশুদ্ধি বা হঠাৎ টানের পরিবর্তন ঘটে, তবে ভঙ্গুর কাটিং এজটিতে আণুবীক্ষণিক ভাঙন দেখা দেওয়ার প্রবণতা থাকে।
একটিমাত্র ক্ষুদ্র ফাটলও স্লিট ফিল্মের কিনারায় একটি অবিচ্ছিন্ন ত্রুটি তৈরি করতে পারে, যার ফলে পুরো রোলটিই নিম্নমানের হয়ে পড়ে।

আবরণ প্রযুক্তির চ্যালেঞ্জসমূহ:
ক্ষয় প্রতিরোধ ক্ষমতা এবং আসঞ্জন-রোধী বৈশিষ্ট্য উন্নত করার জন্য ব্লেডের উপর প্রায়শই প্রলেপ দেওয়া হয় (যেমন, ডিএলসি - ডায়মন্ড-লাইক কার্বন, টিআইএন - টাইটানিয়াম নাইট্রাইড, ইত্যাদি)। তবে, প্রলেপের আসঞ্জন শক্তি, প্রলেপের সমরূপতা এবং প্রলেপ দেওয়ার পর ব্লেডের ধার কীভাবে বজায় রাখা যায়, তা অত্যন্ত গুরুত্বপূর্ণ।
আবরণের স্তর উঠে যাওয়া বা অসমতা শুধু সুরক্ষা প্রদানে ব্যর্থই হয় না, বরং বিচ্ছিন্ন আবরণের কণাগুলো ফিল্মের পৃষ্ঠে আঁচড়ও ফেলতে পারে।
III. প্রান্ত প্রক্রিয়াকরণ এবং আবরণের চ্যালেঞ্জ
৩. স্লিটিং প্রক্রিয়া ও প্রয়োগ সম্পর্কিত চ্যালেঞ্জসমূহ
উচ্চ গতিতে তাপ ব্যবস্থাপনা:
আধুনিক স্লিটিং লাইনগুলো ক্রমবর্ধমান উচ্চ গতিতে চলে। ব্লেড এবং ফিল্মের মধ্যে তীব্র ঘর্ষণের ফলে প্রচুর পরিমাণে তাপ উৎপন্ন হয়। এই তাপ দ্রুত অপসারিত না হলে ব্লেডের তাপমাত্রা বেড়ে যায়।
উচ্চ তাপমাত্রা ব্লেডের আবরণ বা ভিত্তিকে নরম করে ক্ষয়কে ত্বরান্বিত করতে পারে; এটি ফিল্মের স্থানীয় গলনের কারণও হতে পারে, যা আঠালো হওয়ার ঘটনাকে আরও বাড়িয়ে তোলে।
চিরে ফেলার পদ্ধতির পছন্দ:
শিয়ার স্লিটিং (বা নাইফ-টু-নাইফ): এক্ষেত্রে উপরের এবং নিচের ব্লেড সরাসরি সংস্পর্শে এসে কাটে। এর জন্য ব্লেড স্থাপন এবং সমকেন্দ্রিকতায় অত্যন্ত উচ্চ নির্ভুলতা প্রয়োজন। সামান্য অসামঞ্জস্য বা বিচ্যুতির কারণে ব্লেডের ধার দ্রুত ভেঙে যেতে পারে।
ক্ষুর দিয়ে চিরে ফেলা (বা ডাউন-এজ): ব্লেডটি একটি অ্যানভিল রোলের উপর কাটে। ব্লেডের ধার এবং অ্যানভিল রোলের মধ্যে সংস্পর্শ ও ক্ষয় একটি ভারসাম্যগত সমস্যাও বটে। অপর্যাপ্ত চাপে কাটা যায় না, অন্যদিকে অতিরিক্ত চাপে ব্লেড এবং অ্যানভিল রোল উভয়ই ক্ষয়প্রাপ্ত হয়।
ব্যয়ের চাপ:
উচ্চ মানের কার্বাইড স্লিটিং ব্লেড ব্যয়বহুল। ফিল্ম প্রযোজকদের জন্য, ব্লেড একটি উল্লেখযোগ্য ব্যবহার্য খরচ।
ব্লেডের প্রাথমিক ক্রয়মূল্য, এর কার্যকাল, সম্ভাব্য পুনঃধারকরণের সংখ্যা এবং ব্লেড-সম্পর্কিত সমস্যার কারণে বাতিলের হারের মধ্যে ভারসাম্য রেখে একটি বিশদ অর্থনৈতিক হিসাব করা প্রয়োজন।
২. এই প্রতিবন্ধকতাগুলোর মোকাবেলা
টুল উপাদান এবং আবরণ প্রযুক্তির উন্নয়ন:
দৃঢ়তা ও ধারালো ভাব বাড়াতে আরও সূক্ষ্ম, এমনকি অতি-সূক্ষ্ম দানার কার্বাইড স্তর ব্যবহার করুন।
নিম্ন ঘর্ষণ সহগ, উচ্চ কাঠিন্য এবং তাপীয় স্থিতিশীলতা সম্পন্ন ন্যানো-কম্পোজিট আবরণ (যেমন, nc-AlTiN) এর উন্নয়ন ও প্রয়োগ।
নির্ভুল প্রান্ত প্রস্তুতি এবং জ্যামিতিক নকশা:
স্থূল তীক্ষ্ণতা বজায় রেখে ক্ষুদ্র-ভাঙনের ঝুঁকি কমানোর জন্য লেজার প্রক্রিয়াকরণ বা ব্রাশ করার মতো পদ্ধতির মাধ্যমে প্রান্তকে মসৃণ করা (আণুবীক্ষণিক গোলাকার প্রান্ত তৈরি করা)।
যে উপাদানটি কাটা হচ্ছে তার উপর ভিত্তি করে সর্বোত্তম প্রান্তের জ্যামিতি (যেমন রেক অ্যাঙ্গেল, রিলিফ অ্যাঙ্গেল) নির্ধারণ করা।
কঠোর প্রক্রিয়া নিয়ন্ত্রণ এবং সিস্টেম সামঞ্জস্যকরণ:
স্লিটিং যন্ত্রপাতির নির্ভুলতা নিশ্চিত করা (যেমন, ব্লেড হোল্ডারের দৃঢ়তা এবং রান-আউট)।
স্লিটিং প্যারামিটারসমূহ (যেমন, টান, গতি, ওভারল্যাপ) অপ্টিমাইজ করা।
উচ্চ মানের অ্যানভিল রোল (বা স্লিভ) ব্যবহার করে।
পেশাদার রক্ষণাবেক্ষণ এবং পুনঃগ্রাইন্ডিং পরিষেবা:
ব্লেড ব্যবহার, পরিষ্কার এবং রক্ষণাবেক্ষণের জন্য প্রমিত কার্যপ্রণালী প্রতিষ্ঠা করা।
পেশাদার রিগ্রাইন্ডিং পরিষেবা বেছে নিলে তা নিশ্চিত করে যে প্রতিটি রিগ্রাইন্ড ব্লেডকে কেবল 'আবার ধারালো' করার পরিবর্তে এর আসল জ্যামিতিক নির্ভুলতা এবং ধারালো ভাব পুনরুদ্ধার করে।
হুয়াক্সিন সম্পর্কে: টাংস্টেন কার্বাইড সিমেন্টেড স্লিটিং নাইফ প্রস্তুতকারক
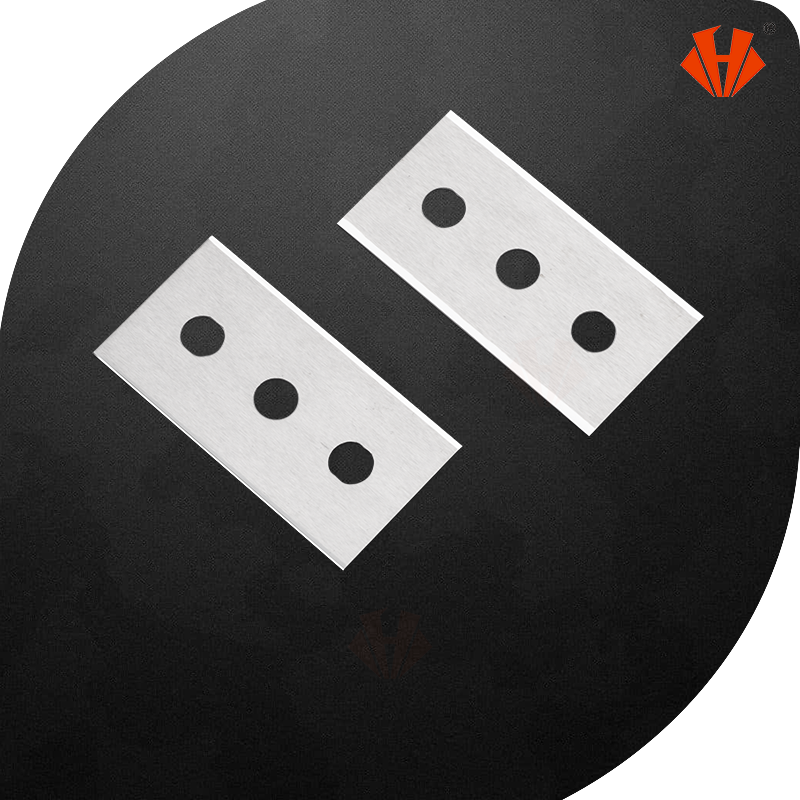
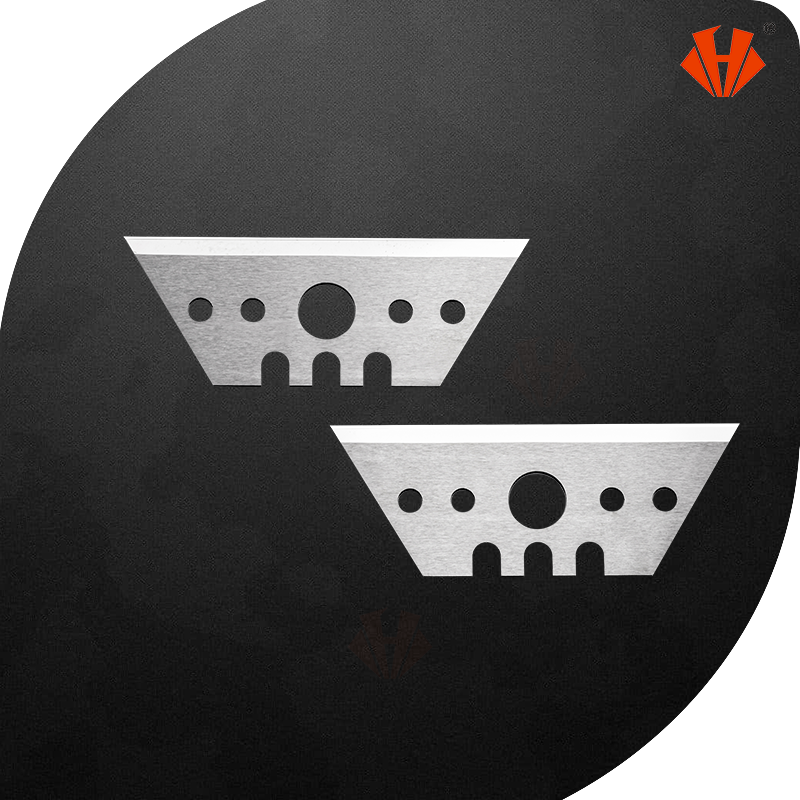
চেংডু হুয়াক্সিন সিমেন্টেড কার্বাইড কোং, লিমিটেড হলো টাংস্টেন কার্বাইড পণ্যের একজন পেশাদার সরবরাহকারী ও প্রস্তুতকারক। তাদের উৎপাদিত পণ্যের মধ্যে রয়েছে কাঠের কাজের জন্য কার্বাইড ইনসার্ট নাইফ, তামাক ও সিগারেটের ফিল্টার রড কাটার জন্য কার্বাইড সার্কুলার নাইফ, ঢেউখেলানো কার্ডবোর্ড কাটার জন্য গোলাকার নাইফ, প্যাকেজিং, টেপ ও থিন ফিল্ম কাটার জন্য তিন ছিদ্রযুক্ত রেজার ব্লেড/স্লটেড ব্লেড, এবং বস্ত্র শিল্পের জন্য ফাইবার কাটার ব্লেড ইত্যাদি।
২৫ বছরেরও বেশি সময় ধরে উন্নয়নের ফলে, আমাদের পণ্য মার্কিন যুক্তরাষ্ট্র, রাশিয়া, দক্ষিণ আমেরিকা, ভারত, তুরস্ক, পাকিস্তান, অস্ট্রেলিয়া, দক্ষিণ-পূর্ব এশিয়া ইত্যাদি দেশে রপ্তানি করা হয়েছে। চমৎকার গুণমান এবং প্রতিযোগিতামূলক মূল্যের পাশাপাশি, আমাদের কঠোর পরিশ্রমী মনোভাব এবং দ্রুত সাড়া দেওয়ার ক্ষমতা গ্রাহকদের দ্বারা প্রশংসিত হয়েছে। এবং আমরা নতুন গ্রাহকদের সাথে নতুন ব্যবসায়িক সম্পর্ক স্থাপন করতে আগ্রহী।
আজই আমাদের সাথে যোগাযোগ করুন এবং আমাদের পণ্য থেকে ভালো মানের পরিষেবা ও সুবিধা উপভোগ করুন!
উচ্চ কর্মক্ষমতা সম্পন্ন টাংস্টেন কার্বাইড শিল্প ব্লেড পণ্য

কাস্টম সার্ভিস
হুয়াক্সিন সিমেন্টেড কার্বাইড পাউডার থেকে শুরু করে ফিনিশড গ্রাউন্ড ব্ল্যাঙ্ক পর্যন্ত কাস্টম টাংস্টেন কার্বাইড ব্লেড, পরিবর্তিত স্ট্যান্ডার্ড ও স্ট্যান্ডার্ড ব্ল্যাঙ্ক এবং প্রিফর্ম তৈরি করে। আমাদের গ্রেডের ব্যাপক সম্ভার এবং উৎপাদন প্রক্রিয়া ধারাবাহিকভাবে উচ্চ-কার্যক্ষমতাসম্পন্ন, নির্ভরযোগ্য নিয়ার-নেট শেপড টুল সরবরাহ করে, যা বিভিন্ন শিল্পে গ্রাহকদের বিশেষায়িত প্রয়োগের চ্যালেঞ্জগুলো মোকাবেলা করে।
প্রতিটি শিল্পের জন্য উপযোগী সমাধান
বিশেষভাবে ডিজাইন করা ব্লেড
শিল্প ব্লেডের শীর্ষস্থানীয় নির্মাতা
আমাদের অনুসরণ করুন: হুয়াক্সিনের শিল্প ব্লেড পণ্যের নতুন প্রকাশনা পেতে

গ্রাহকদের সাধারণ প্রশ্ন এবং হুয়াক্সিনের উত্তর
এটি পরিমাণের উপর নির্ভর করে, সাধারণত ৫-১৪ দিন সময় লাগে। শিল্প ব্লেড প্রস্তুতকারক হিসেবে, হুয়াক্সিন সিমেন্ট কার্বাইড অর্ডার এবং গ্রাহকদের অনুরোধ অনুযায়ী উৎপাদনের পরিকল্পনা করে।
সাধারণত ৩-৬ সপ্তাহ, যদি আপনি কাস্টমাইজড মেশিন নাইফ বা ইন্ডাস্ট্রিয়াল ব্লেডের অর্ডার দেন যা কেনার সময় স্টকে নেই। সলেক্স-এর ক্রয় ও ডেলিভারির শর্তাবলী এখানে দেখুন।
আপনি যদি এমন কাস্টমাইজড মেশিন নাইফ বা ইন্ডাস্ট্রিয়াল ব্লেডের অনুরোধ করেন যা কেনার সময় স্টকে নেই, তাহলে সলেক্স-এর ক্রয় ও ডেলিভারি শর্তাবলী দেখুন।এখানে.
সাধারণত টি/টি, ওয়েস্টার্ন ইউনিয়ন...এর মাধ্যমে প্রথমে ডিপোজিট দিতে হয়। নতুন গ্রাহকদের প্রথম সব অর্ডার প্রিপেইড হতে হবে। পরবর্তী অর্ডারগুলো ইনভয়েসের মাধ্যমে পরিশোধ করা যাবে।আমাদের সাথে যোগাযোগ করুনআরও জানতে
হ্যাঁ, আমাদের সাথে যোগাযোগ করুন। শিল্পক্ষেত্রে ব্যবহৃত ছুরি বিভিন্ন রূপে পাওয়া যায়, যার মধ্যে রয়েছে উপরিভাগ অবতল (top dished), তলদেশ গোলাকার (bottom circular) ছুরি, খাঁজকাটা (serrated / toothed) ছুরি, গোলাকার ছিদ্রকারী (circular perforating) ছুরি, সোজা (straight) ছুরি, গিলোটিন (guillotin) ছুরি, সূচালো ডগাওয়ালা (pointed tip) ছুরি, আয়তাকার (rectural) রেজার ব্লেড এবং ট্র্যাপিজয়েডাল (trapizoidal) ব্লেড।
আপনাকে সেরা ব্লেডটি পেতে সাহায্য করার জন্য, হুয়াক্সিন সিমেন্ট কার্বাইড আপনাকে উৎপাদনে পরীক্ষা করার জন্য কয়েকটি নমুনা ব্লেড দিতে পারে। প্লাস্টিক ফিল্ম, ফয়েল, ভিনাইল, কাগজ এবং অন্যান্য নমনীয় উপকরণ কাটা ও রূপান্তর করার জন্য, আমরা স্লটেড স্লিটার ব্লেড এবং তিনটি স্লটযুক্ত রেজার ব্লেড সহ বিভিন্ন ধরনের কনভার্টিং ব্লেড সরবরাহ করি। আপনি যদি মেশিন ব্লেডে আগ্রহী হন, তবে আমাদের কাছে একটি অনুসন্ধান পাঠান, এবং আমরা আপনাকে একটি অফার দেব। ফরমায়েশি ছুরির জন্য নমুনা পাওয়া যায় না, তবে আপনি সর্বনিম্ন অর্ডার পরিমাণে অর্ডার করতে পারেন।
আপনার মজুত থাকা শিল্প ছুরি এবং ব্লেডের দীর্ঘস্থায়িত্ব ও সংরক্ষণকাল বাড়ানোর অনেক উপায় রয়েছে। মেশিনের ছুরির সঠিক প্যাকেজিং, সংরক্ষণের শর্তাবলী, আর্দ্রতা ও বায়ুর তাপমাত্রা এবং অতিরিক্ত প্রলেপ কীভাবে আপনার ছুরিগুলোকে সুরক্ষিত রাখবে এবং সেগুলোর কাটার কার্যক্ষমতা বজায় রাখবে, তা জানতে আমাদের সাথে যোগাযোগ করুন।
পোস্ট করার সময়: ২৩-১২-২০২৫


